

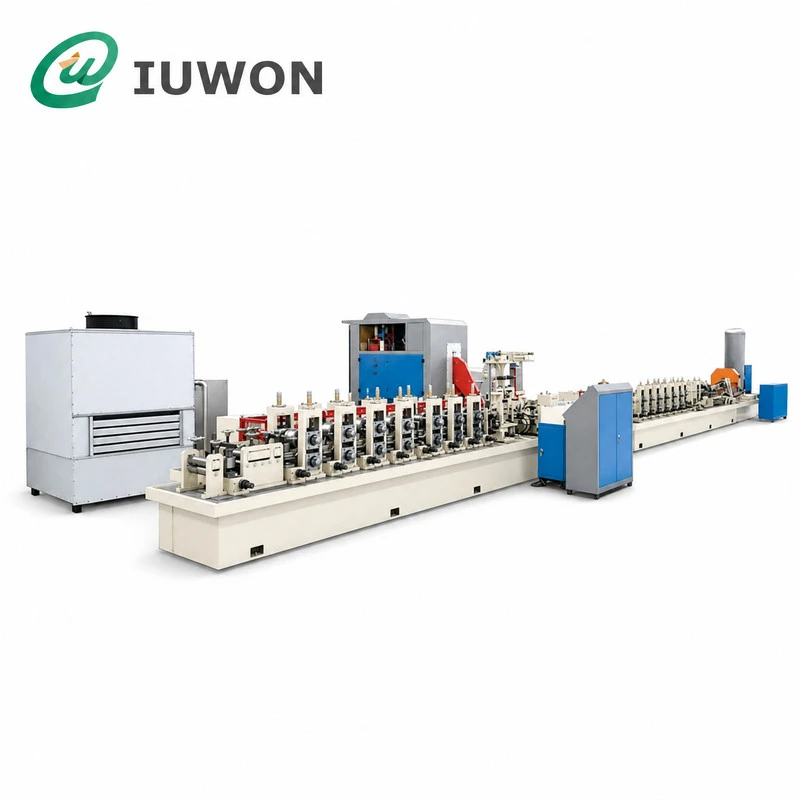
Hangzhou IUWON Technology Co., Ltd. jest jednym z najbardziej niezawodnych producentów i dostawców perforowanych rolek do korytek kablowych w Chinach. Dzięki bogatemu doświadczeniu serdecznie zapraszamy do zakupu perforowanej formy do korytek kablowych wykonanej na zamówienie z naszej fabryki. Dostępna jest dobra obsługa i rozsądna cena.
Perforowana forma do korytka kablowego Opis
| Parametr | Specyfikacja |
|---|---|
| Typ maszyny | Forma do korytka kablowego |
| Obowiązujący materiał | Stal ocynkowana, stal węglowa, stal nierdzewna |
| Grubość arkusza | Dostosowane do profilu |
| Szerokość tacy | Dostosowane |
| Wysokość ściany bocznej | Dostosowane |
| Rodzaj perforacji | Okrągłe / szczelinowe / dostosowane |
| Pozycja wykrawania | Dół / Ściana boczna / Kołnierz |
| Stacje formujące | Zależne od profilu |
| Materiał rolkowy | Stal stopowa |
| System cięcia | Cięcie hydrauliczne |
| System sterowania | PLC |
| Tryb produkcyjny | Ciągłe automatyczne formowanie |
Perforowane rolki korytka kablowego
Kontrolowany układ perforacji
System wykrawania jest konfigurowany w oparciu o wymaganą średnicę otworu, wymiary szczeliny, podziałkę i odstępy poprzeczne. Dzięki temu wzór perforacji można włączyć do procesu produkcyjnego, zamiast wymagać oddzielnego wiercenia po formowaniu.
01
Progresywne tworzenie profilu
Profil tacy jest opracowywany na wielu stacjach rolkowych. Gięcie progresywne rozkłada odkształcenia na etapy formowania i dostosowuje się do różnych geometrii dna, ścian i kołnierzy.
02
Elastyczne pozycjonowanie otworów
Perforacje mogą być zaprojektowane do wentylacji kabli, mocowania, łączenia lub instalacji. Ich położenie można określić zgodnie z gotowym rysunkiem korytka i wymaganiami dotyczącymi połączeń.
03
Zintegrowana produkcja ciągła
Wykrawanie, formowanie i cięcie są koordynowane w ramach jednej linii produkcyjnej. Ciągły przepływ pracy zmniejsza potrzebę przenoszenia półfabrykatów pomiędzy oddzielnymi urządzeniami do wykrawania i formowania.
04
Rozważania dotyczące projektowania perforacji
Przed zaprojektowaniem maszyny należy potwierdzić wzór perforacji wraz z przekrojem korytka kablowego. Średnica otworu, długość szczeliny, podziałka wzdłużna, odstępy poprzeczne, odległość od krawędzi oraz odległość między otworami i liniami gięcia wpływają na matrycę wykrawającą i kolejność formowania.
W przypadku otworów umieszczonych w pobliżu bocznych ścian lub kołnierzy korytka, szerokość płaskiego arkusza i odkształcenie formujące należy rozpatrywać łącznie. Metoda wykrawania może się również różnić w zależności od lokalizacji otworu: dziurkowanie wstępne można zastosować w przypadku otworów na płaskich przekrojach, natomiast otwory na uformowanych powierzchniach mogą wymagać innego układu wykrawania.
Jeżeli wymaganych jest kilka specyfikacji perforowanych korytek kablowych, kupujący powinni dostarczyć kompletne rysunki profili i wzorów otworów dla każdego rozmiaru. IUWON może ocenić układ rolek, oprzyrządowanie do wykrawania, kolejność formowania i metodę zmiany zgodnie z połączonymi wymaganiami dotyczącymi profilu i perforacji.

Pozycja otworu i dokładność profilu
Podczas produkcji ciągłej wzór perforacji i profil korytka kablowego muszą pozostać skoordynowane przez cały proces formowania. Jakiekolwiek boczne odchylenie taśmy przed wykrawaniem może spowodować zmianę położenia otworu, natomiast nieprawidłowe ustawienie rolek może spowodować zmianę szerokości korytka, kąta ścian bocznych lub położenia kołnierza.
Dlatego też prowadnice podające, zespół wykrawający i stanowiska formujące powinny stanowić jeden system produkcyjny. Luz rolek i ciśnienie formowania muszą być również dostosowane do wybranej grubości blachy, aby uniknąć nadmiernych deformacji wokół perforowanych obszarów.
W przypadku projektów o określonych wymaganiach wymiarowych kupujący powinni podać dopuszczalne tolerancje szerokości korytka, wysokości profilu, rozstawu otworów i długości gotowej. Wartości te można uwzględnić podczas projektowania narzędzi walcowych, wykrojników, podawania i układu cięcia.
Co wpływa na dokładność długości końcowej perforowanych korytek kablowych?
Gotowa długość zależy od koordynacji podawania materiału, pomiaru długości, sekwencji wykrawania i operacji cięcia. Podczas produkcji ciągłej taśma stalowa musi przesunąć się na zadaną odległość, zanim zespół tnący otrzyma sygnał cięcia. Nacisk rolek podających, grubość materiału i ruch paska mogą mieć wpływ na rzeczywistą odległość podawania.
W przypadku perforowanych korytek kablowych długość cięcia musi również odpowiadać układowi perforacji. Kupujący mogą wymagać stałej liczby rzędów otworów w każdej sekcji tacy lub określonej odległości między końcowym otworem a krawędzią cięcia. Dlatego też rozstaw otworów, pozycja wykrawania, długość końcowa i czas cięcia powinny być uwzględniane łącznie podczas konfiguracji maszyny.
Zamawiając maszynę, kupujący powinien podać wymagane długości końcowe, tolerancję wymiarową, rozstaw otworów i wymaganą odległość końcową od końcowej perforacji. IUWON może następnie skonfigurować pomiar długości, kolejność wykrawania i system cięcia zgodnie z rzeczywistymi wymaganiami produkcyjnymi korytek kablowych.
Popularne Tagi: perforowana rolka do korytka kablowego, Chiny perforowana rolka do korytka kablowego producenci, dostawcy, fabryka, maszyna do formowania korytek do zarządzania kablami, producenci maszyn do formowania korytek kablowych, rolka korytka kablowego, producenci maszyn do formowania rolek korytek kablowych, maszyna do formowania profili korytek kablowych, maszyna do formowania kanałów kablowych typu Z


